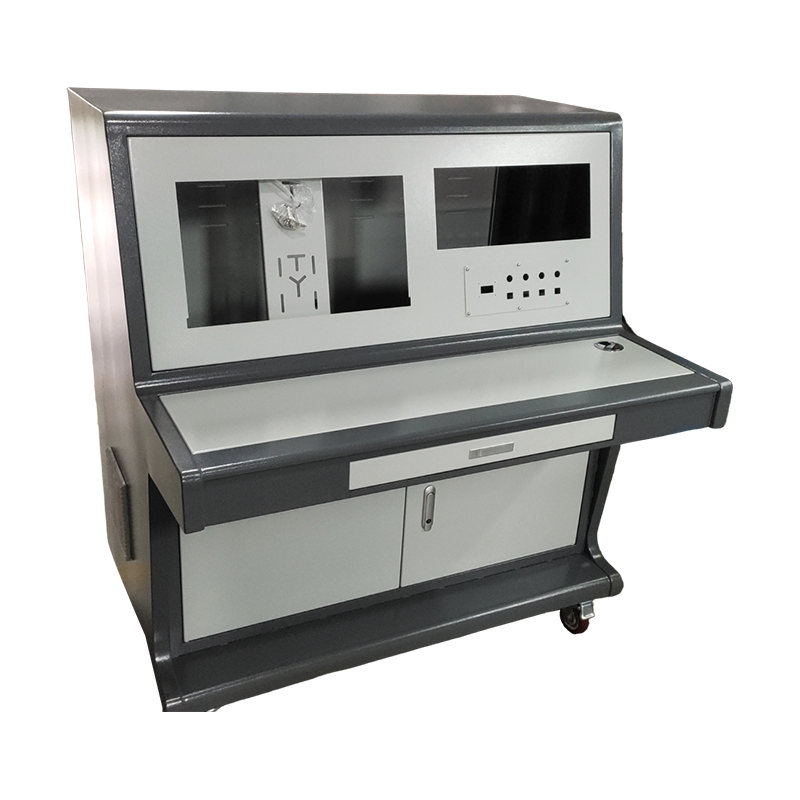
În lumea producției, termenii „ prelucrare mecanică a tablei „și șnțarea sunt utilizate în mod interschimbabil, dar dintre zoneaabordări distincte cu capacități, structura de cost și aplicații diferite. complexitatea și piesele finale pe care le produc.
Distincția fundamentală constă în filosofia lor operațională: ștanțarea este un proces de mare viteză, condus de matriță, conceput pentru a produce volum mari de piese identice cu intervenția minimă a operatorului, în timp ce fabricarea cuprinde o suită flexibilă de tehnici de scădere și formare, ideală pentru volumul mici spre medii și geometrii personalizate. Acest ghid va descompune aceste diferențe pe mai multe dimensiuni, ale costurilor cu scule și timpii de livrare până la considerații materiale și operațiuni secundare, echipându-vă cunoștințele necesare pentru a selecta ruta optimă de fabricație pentru următorul dvs. proiect.
Pentru a aprecia diferențele, este esențial să definiți mai întâi fiecare proces cu precizie. Ștanțarea tablei este un proces de fabricație de mare viteză care se utilizează o presă și unelte specializate, cunoscute sub numele de matriță, pentru a transforma foile metalice plate în forme specifice. Matrița conține imaginea negativă a pieței dorite, iar presă aplicați o forță imensă pentru a tăia, îndoi sau forma metalului în aceeași formă într-o singură cursă sau serie de curse. Acest proces este foarte repetabil și poate produce mii de piese pe oră, făcându-l coloana vertebrală a producției de mare volum.
În contrast, fabricarea tablei se referă la o categorie mai largă de tehnici de fabricație care implică tăierea, îndoirea și asamblarea metalului pentru a crea un produs finit. Spre deosebire de ștanțare, care se bazează pe o singură matriță dedicată, fabricarea folosește o varietate de echipamente, cum ar fi tăietoare cu laser CNC, presă frână, poansonuri cu tură și stații de sudare. This flexibilitate permite producătorilor să lucreze o gamă mai largă cu materiale și grosimi, să creeze forme 3D complexe și să încorporeze modificări complexe de proiectare, fără a fi nevoie de reutilizări costisitoare [citare:4]. În esență, ștanțarea este o specifică în universul mai larg de fabricație, optimizată pentru viteză și volum, în timp ce fabrica este o cutie de instrumente versatilă pentru piese la comșiă și complex.
Cea mai semnificativă diferență operațională între ștanțare și fabricare constă în scule necesare. Operațiunile de ștanțare sunt centrate în jurul moare personalizate , care sunt unelte prelucrate cu precizie concepute special pentru o singură piesă. Aceste matrițe includ adesea caracteristici complexe, cum ar fi șanțuri, piloți și dispozitive de stripare, pentru a efectua mai multe operații - cum ar fi decuparea, perforarea și formarea - într-o singură cursă de apăsare. De exemplu, o matriță progresivă poate transforma o bobină de oțel într-un suport finit la viteze care depășesc 800 de părți pe minut. Cu toate acestea, această viteză are un cost: dezvoltarea matrițelor poate dura între 12 și 20 de săptămâni și poate costa oriunde de la 10.000 USD la peste 100.000 USD, ceea ce o face nepractică pentru execuții mici sau prototipuri.
Fabricarea, pe de altă parte, se bazează pe echipamente versatile, programabile. Cele mai frecvente sunt Freze cu laser CNC and presa frana . Frezele cu laser folosesc un fascicul de mare putere pentru a tăia forme complicate din tablă cu mare precizie și fără a fi nevoie de unelte dure [citare: 8]. O presă de frână folosește apoi un set de poanson și matriță pentru a îndoi foaia tăiată plată în geometria 3D finală. Deoarece aceste mașini sunt programabile prin fișiere CAD, de la o parte la alta este o casă de câteva secunde, oferind o flexibilitate de neegalat. De exemplu, un furnizor de servicii ar putea folosi un laser de 4000 de wați pentru a tăia oțel de până la 1 inch, urmat de o presă frână cu o capacitate de 1.000 de tone pentru a forma componente grele [citare:4]. Această flexibilitate este un semn distinctiv al fabricație de tablă la comandă , permițând prototiparea rapidă și iterația designului.
Viabilitatea economică a unui proces depinde în mare măsură de volumul producției și de ciclul de viață al părților. Ștanțarea excelează la economii de scară: investiția inițială mare în scule este amortizată pe un număr masiv de piese, rezultând un cost pe unitate foarte scăzută. Pentru panourile de caroserie pentru automobile, carcasele electronice de mare consum și piese de electrocasnice, unde volumul anual pot depăși 100.000 de unități, ștanțarea rămâne campionul incontestabil. Procesul este, de asemenea, incredibil de rapid, cu timpii de măsurare în milisecunde, ceea ce reduce costurile directe forței de muncă pe piesă.
Fabricarea, dimpotrivă, oferă o barieră mai mică la intrare. Fără scule dure pentru tăiere, un proiect poate începe cu investiții inițiale minime. Acest lucru îl face viabil din punct de vedere economic pentru cantități până la o sau două unități pentru prototipuri, până la câteva mii de unități pentru fabricarea de precizie a tablei proiecte. În timp ce costul pe unitate este mai mare decât ștanțarea timpilor de ciclu mai lenți și mai multor for de muncă manuală, acest lucru este adesea compensat de eliminarea costurilor matrițelor. Pentru tehnologiile emergente, cum ar fi procesul de tablă pe bază de origami (OSM), un studiu a constatat că noi metode de fabricare ar putea reduce consumul de energie cu până la 94% și emisiile de CO2 cu 92% în comparație cu ștanțarea tradițională [citare:7][citare:12]. Acest lucru evidențiază cât de modern fabricarea tablei poate oferi, de asemenea, avantaje de durabilitate.
O regulă cheie a industriei: pentru cantități sub 5.000 de piese, fabricarea este aproape întotdeauna mai rentabilă. Pentru cantități care depășesc 10.000 de piese, ștanțarea devine de obicei alegerea economică, în special pentru materialele de ecartament subțire.
Din punct de vedere tehnic, fiecare proces are puncte forte și limitări inerente care influențează proiectarea pieselor. Ștanțarea este excepțională de competentă la crearea de piese plate sau moderat format cu precizie ridicată. De exemplu, decuparea fină, o formă de specializare de ștanțare, poate atinge toleranțe de ±0,0005 inci și poate produce piese cu margini netede, fără bavuri, eliminând adesea nevoia de finisare secundară [citare:5]. Ștanțarea poate gestiona, de asemenea, oțeluri de înaltă rezistență și operațiuni complexe în matriță, cum ar fi filetarea, nituirea și sudarea, condensând ceea ce ar fi un ansamblu în mai multe etape într-o singură linie de presă.
Fabricarea, totuși, deține avantajul atunci când vine vorba de crearea de geometrii 3D profunde, complex sau foarte personalizate. O presă de frână CNC poate crea curbe cu unghiuri precise și folosesc unelte speciale, poate forma canale, cilindri și alte forme complicate. Dispozitivele de tăiere cu laser pot manipula sau gamă largă de materiale, de la aluminiu moale la titan dur, și pot tăia grosimi de până la 1 inch sau mai mult [citare:14]. Fabricarea este, de asemenea, ideală pentru piesele care necesită ansambluri integrate, cum ar fi o carcasă care necesită suporturi, balamale și inserții filetate sudate pe acesta. This versatilitate este un semn distinctiv al fabricație metalică la comandă , unde procesul poate fi adaptat la specificațiile exacte ale proiectului.
Alegerea între fabricație și ștanțare este o decizie strategică influențată de mai mulți factori. Cel mai important este volumul producției, dar alte considerații, cum ar fi tipul materialului, complexitatea piesei și timpul de lansare pe piață, sunt la fel de importantă. Pentru prototipuri, unde modificări de design sunt frecvente și volumele sunt scăzute, fabricație de tablă la comandă este clar câștigătorul. Flexibilitatea sa le permite inginerilor să repete rapid, testând forma, potrivirea și funcționarea fără a suporta costurile și timpul de dezvoltare a matriței.
Pentru producția de volum mare de model mature, ștanțarea este adesea metoda cea mai rentabilă și mai consistentă. Aplicații șasiului auto, componentele hard disk-computerului și conectorii electrici sunt fabricate aproape exclusiv prin ștanțare, datorită și necesității de consistență extremă a costului unitar redus. Cu toate acestea, decizia nu este întotdeauna binară. Multe fabricarea tablei services oferiți soluții hibride, utilizând fabricarea pentru prototipul inițial sau instrumentele de pod cu volum redus, apoi trecerea la ștanțare odată ce proiectul este finalizat și cererea crește. This abordare în etape poate minimiza riscul și poate optimiza fluxul de număr.
Diferența principală este în instrumente și abordare. Ștanțarea folosește matrițe personalizate, cu costuri ridicate, pentru a crea rapid volum mari de piese. Fabricația echipamente flexibile, programabile, cum ar fi tăietoare cu laser și presă frână, făcându-l ideal pentru volum mai mici și piese personalizate [citare: 2].
Alegeți fabricarea pentru prototipuri, serii de producție scăzută până la medie (de obicei, sub 10.000 de piese) sau atunci când piesa dvs. are o geometrie complexă care necesită operații multiple, cum ar fi tăierea, îndoirea și sudarea. Fabricarea este de preferată atunci când așteptați modificări de design.
Da, pentru volum foarte mari, costul unitar scăzut la ștanțarii îl face în general mai ieftin, în ciuda investiției mari în scule. Pragul de rentabilitate variază, dar pentru volum care depășesc 50.00 până la 100.000 de piese, ștanțarea este de obicei cea mai economică opțiune.
În timp ce ștanțarea poate manipula materiale mai groase, este cea mai economică și eficientă pentru foile subțiri, de obicei până la 1/4 inch. Pentru plăci mai groase sau materiale de grosime mare, metodele de fabricație precum tăierea cu laser și formarea prin presare sunt mai potrivite [citare: 10].
Ambele procese pot atinge o precizie ridicată. Fineblanking (o preț de ștanțare) poate atinge toleranțe de ± 0,0005 inci [citare: 5]. Fabricarea de precizie echipamente CNC poate rezista de obicei ± 0,005 inchi, unele procese avansate atingând toleranțe mai strânse.


Varietatea modelelor, pentru a satisface nevoile de dezvoltare din diverse regiuni ale lumii.
Cutie electrică AE din oțel carbon acoperită cu spray
Panou de control din trei secțiuni
Dulap personalizat acoperit cu pulverizare non-standard din oțel carbon
Panou de control mobil personalizat non-standard
Banc de lucru pentru pulverizare din oțel carbon personalizat non-standard
Echipamente de curățare cu ultrasunete personalizate non-standard
Phone:+86-15896481972(zhuxiaosui)
Fax: +86-0510-83890571
E-Mail: [email protected]
ADD:No. 2 Qida Road, No. 1 Shunqi Road, Yuqi Street, districtul Huishan, orașul Wuxi, provincia Jiangsu, China